Físico-Farmácia Aula 359 — Monitoramento de Processo In-Line por Teste de Elevação Manométrica MTM e Espectroscopia TDLAS — Foco Avançado Parte 36
Esta 359ª aula do Curso Completo de Físico-Farmácia e Engenharia Química de Processos Farmoquímicos aprofunda o domínio analítico, físico-químico e industrial sobre Monitoramento de Processo In-Line por Teste de Elevação Manométrica MTM e Espectroscopia TDLAS — Foco Avançado Parte 36, inserido no escopo de Análise Térmica DSC, Temperatura de Colapso e Sublimação. A física e a química farmacêutica modernas convergem para a modelagem rigorosa dos fenômenos de transporte, equilíbrios termodinâmicos de fases, reologia de formulações e termodinâmica estatística interfacial, estabelecendo os pilares fundamentais para o desenvolvimento de sistemas de liberação convencionais e carreadores nanotecnológicos de última geração com reprodutibilidade absoluta e estabilidade validada.
1. Fundamentação Teórico-Conceitual e Modelagem Físico-Química
O domínio da físico-farmácia constitui a interface mais nobre entre a termodinâmica fundamental, a mecânica dos fluidos e a farmacotécnica de precisão. Na perspectiva da ciência farmacêutica, cada propriedade molecular do ingrediente farmacêutico ativo (IFA), como seu momento dipolo, energia reticular cristalina, polarizabilidade e raio de van der Waals, dita a sua suscetibilidade à solvatação e permeabilidade biológica. Na perspectiva da engenharia química, esses mesmos atributos físico-químicos regem a perda de carga em tubulações sanitárias, a potência consumida por impelidores em reatores industriais e a cinética de transferência de massa durante as operações de cristalização e secagem.
No estudo específico de monitoramento de processo in-line por teste de elevação manométrica mtm e espectroscopia tdlas — foco avançado parte 36, a análise físico-química contempla a determinação precisa das variáveis de estado (pressão, temperatura, potencial químico mu e fração molar x). As interações intermoleculares de curto e longo alcance, quantificadas pelas forças atrativas de London-van der Waals, pontes de hidrogênio e repulsões coulombianas de dupla camada elétrica, governam a integridade coloidal e a estabilidade molecular ao longo de toda a cadeia logística do medicamento.
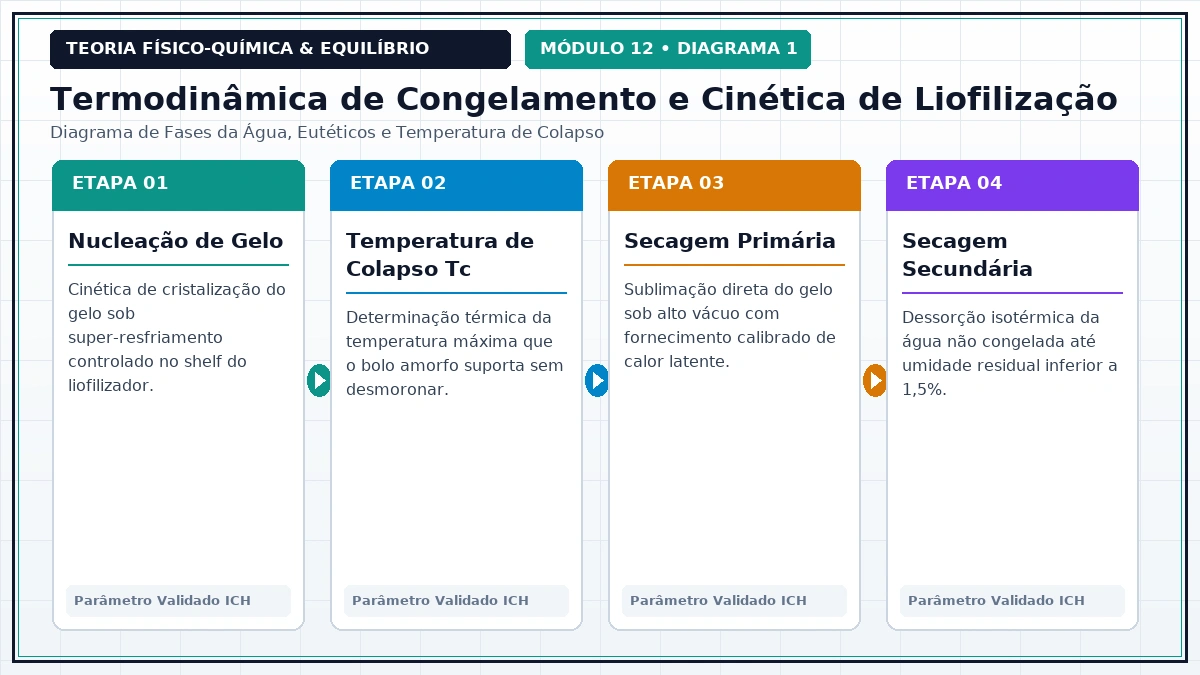
2. Equações Fundamentais, Fenômenos de Transporte e Dedução Matemática
A formalização matemática dos sistemas físico-farmacêuticos viabiliza a transição de formulações empíricas para a modelagem mecanicista baseada em princípios primeiros. Para Monitoramento de Processo In-Line por Teste de Elevação Manométrica MTM e Espectroscopia TDLAS — Foco Avançado Parte 36, destacam-se as seguintes correlações fundamentais:
- Balanço de Energia Livre e Critério de Espontaneidade: A relação delta-G = delta-H - T * delta-S define a viabilidade de formação de sistemas dispersos, micelas e dispersões sólidas poliméricas. Processos associados a delta-G negativo ocorrem espontaneamente sob controle entrópico ou entálpico.
- Transporte de Massa e Fluxo Difusional de Fick: Pela primeira lei de Fick, o fluxo difusional J = -D * (dC/dx) é diretamente proporcional ao coeficiente de difusão de Stokes-Einstein (D = kB*T / (6*pi*eta*r)) e ao gradiente de concentração através da membrana ou camada limite.
- Termodinâmica Interfacial e Equação de Young-Laplace: A diferença de pressão delta-P = gamma * (1/R1 + 1/R2) através de superfícies curvas governa a pressão interna de gotículas em nanoemulsões e a capilaridade em leitos de pós porosos durante a granulação.
- Cinética de Dissolução e Difusão de Nernst-Brunner: A velocidade de dissolução dM/dt = (D*A/h)*(Cs - C) demonstra matematicamente que o aumento da área superficial específica (A) por micronização e a manutenção de condições sink (C << Cs) são imperativos para acelerar a liberação biofarmacêutica.
3. Operações Unitárias Industriais e Engenharia de Processos Farmoquímicos
A engenharia de processos traduz os parâmetros de físico-farmácia em condições operacionais de escala industrial (tanques de mistura encamisados, reatores batelada e contínuos, moinhos de jato micronizadores, homogeneizadores de alta pressão e liofilizadores farmacêuticos industriais). No contexto de Monitoramento de Processo In-Line por Teste de Elevação Manométrica MTM e Espectroscopia TDLAS — Foco Avançado Parte 36, são mandatórios os seguintes cuidados de engenharia:
Balanço Hidrodinâmico e Parâmetros Operacionais Críticos
1. Cisalhamento e Escalonamento em Tanques Misturadores: Em sistemas polifásicos (emulsões e suspensões), a taxa de cisalhamento local junto às pás do impelidor tipo rotor-estator atinge valores superiores a 10.000 s^-1. A potência por unidade de volume (P/V) deve ser estritamente dimensionada para evitar quebra excessiva de cadeias poliméricas termossensíveis ou aquecimento descontrolado por atrito viscoso.
2. Transferência Térmica e Refrigeração em Jaqueta: Reações de precipitação e neutralização exotérmicas exigem cálculo rigoroso do coeficiente global de transferência de calor (U), impedindo a formação de pontos quentes locais (hotspots) que induzem degradação térmica do fármaco ou desestabilização de tensoativos não iônicos acima de seu ponto de névoa (cloud point).
3. Fluidodinâmica Computacional CFD e Padrões de Mistura: A modelagem matemática por CFD previne a existência de zonas mortas de escoamento e vórtices centrais que causam aeração espumante e oxidação precoce de ativos lábeis.
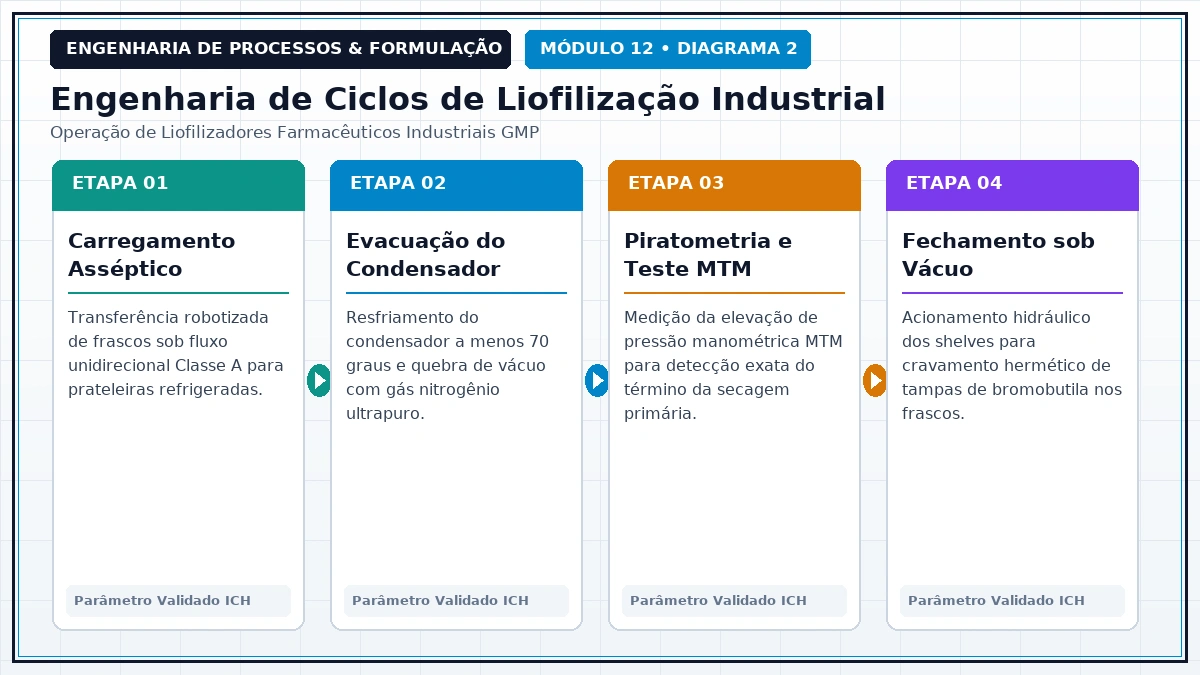
4. Matriz Termodinâmica, Parâmetros Reológicos e Especificações Farmacopeicas
A tabela a seguir sistematiza as propriedades físico-químicas, descritores reológicos e métricas de controle analítico indispensáveis para o desenvolvimento e controle de qualidade lote a lote em Calorimetria, Estado Sólido e Liofilização:
| Propriedade Físico-Química | Faixa Típica / Unidade SI | Significado na Farmácia Clínica | Significado na Engenharia Química |
|---|---|---|---|
| Tensão Interfacial (gamma) | 1,0 a 25,0 mN/m | Facilita a dispersão gastrintestinal e emulsificação espontânea com bile. | Governa a energia mecânica de homogeneização e consumo de potência. |
| Potencial Zeta (|zeta|) | > 30 mV (positivo ou negativo) | Assegura suspensão uniforme sem formação de aglomerados compactos tóxicos. | Repulsão eletrostática prevenindo floculação rápida e colapso de fase. |
| Viscosidade Aparente (eta) | 50 a 5.000 mPa*s | Controla o tempo de residência na mucosa e a palatabilidade de xaropes. | Cálculo de perda de carga, regime de escoamento e seleção de bombas. |
| Tamanho Médio de Partícula (d50) | 100 nm a 45 micrometros | Determina a velocidade de dissolução e absorção oral ou pulmonar. | Eficiência de micronização, entupimento de bicos e sedimentação. |
| Capacidade Tamponante (beta) | 0,01 a 0,10 mol/(L*pH) | Evita dor e queimação na administração parenteral ou oftálmica. | Controle de corrosão de aço inoxidável 316L e estabilidade química. |
5. Boas Práticas de Fabricação GMP, Controle de Qualidade e Conformidade ICH
Qualidade por Design (QbD) e Diretrizes Regulatórias Oficiais
Quality by Design (ICH Q8 / Q9): A abordagem contemporânea preconiza a identificação prévia do Perfil Alvo do Produto de Qualidade (QTPP) e dos Atributos Críticos de Qualidade (CQAs). No escopo de Monitoramento de Processo In-Line por Teste de Elevação Manométrica MTM e Espectroscopia TDLAS — Foco Avançado Parte 36, parâmetros operacionais críticos (CPPs) como rotação de agitação, temperatura de emulsificação e perfil de pressão de vácuo são integrados a um Espaço de Projeto (Design Space) estatisticamente validado por metodologia de superfície de resposta (DoE).
Tecnologia Analítica de Processo (PAT): Implementação de sondas espectroscópicas em tempo real (NIR - Infravermelho Próximo, Raman e FBRM - Medição de Refletância de Feixe Focado) imersas diretamente no tanque de processo. Essa instrumentação possibilita o monitoramento in-line da transição polimórfica, distribuição de tamanho de cristais e homogeneidade de mistura, reduzindo desvios de processo e eliminando quarentenas analíticas demoradas.
6. Galeria Didática e Carrossel Interativo com 7 Cartões Técnicos de Fixação
Navegue pelos 7 cartões técnicos de alta resolução abaixo, elaborados com tipologia ampliada e contraste técnico para sintetizar conceitos estruturais, equações-chave e diretrizes operacionais de Calorimetria, Estado Sólido e Liofilização. Clique nas setas laterais ou deslize para visualizar em modo expandido:
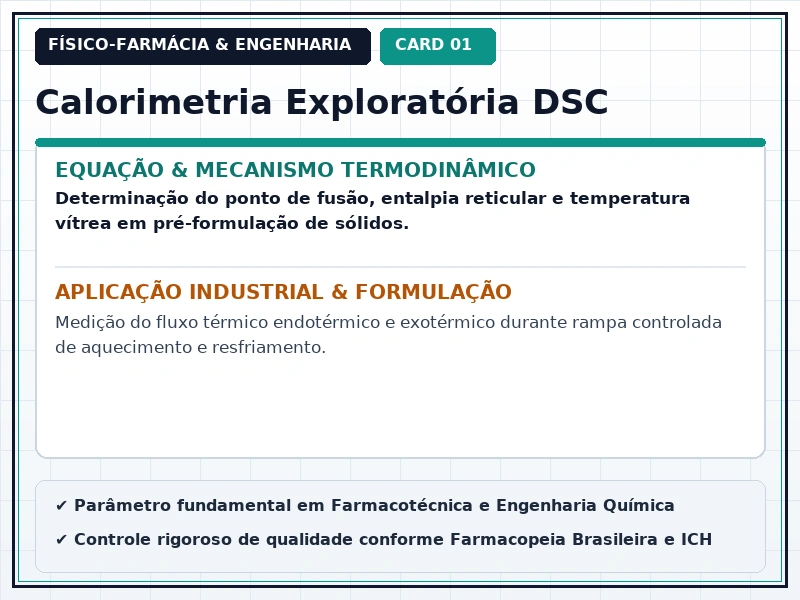
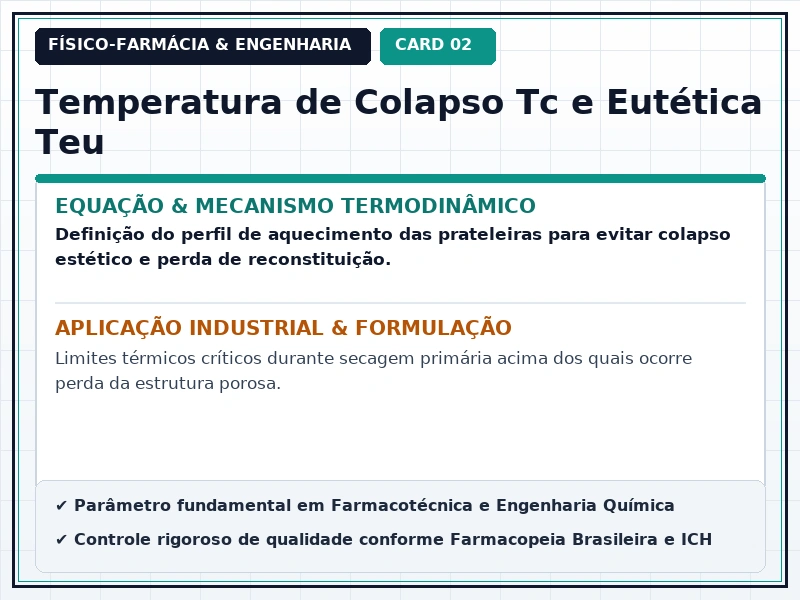
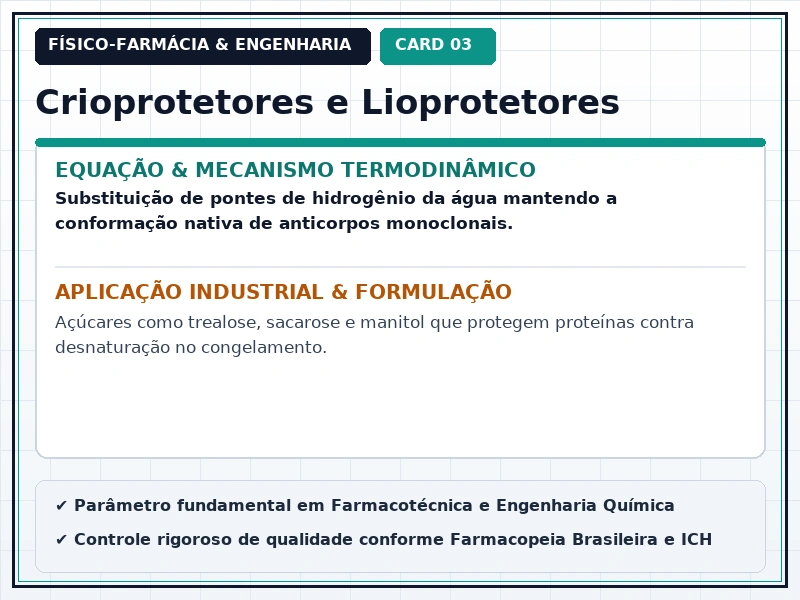
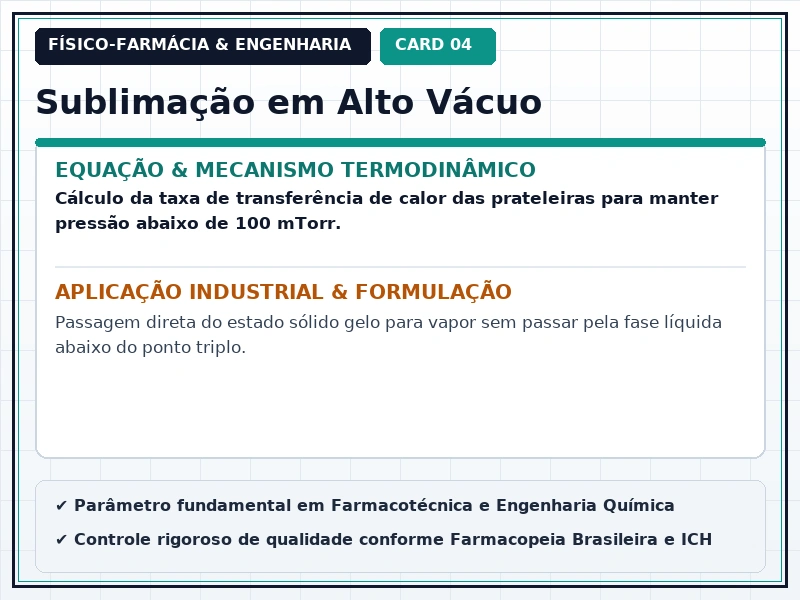
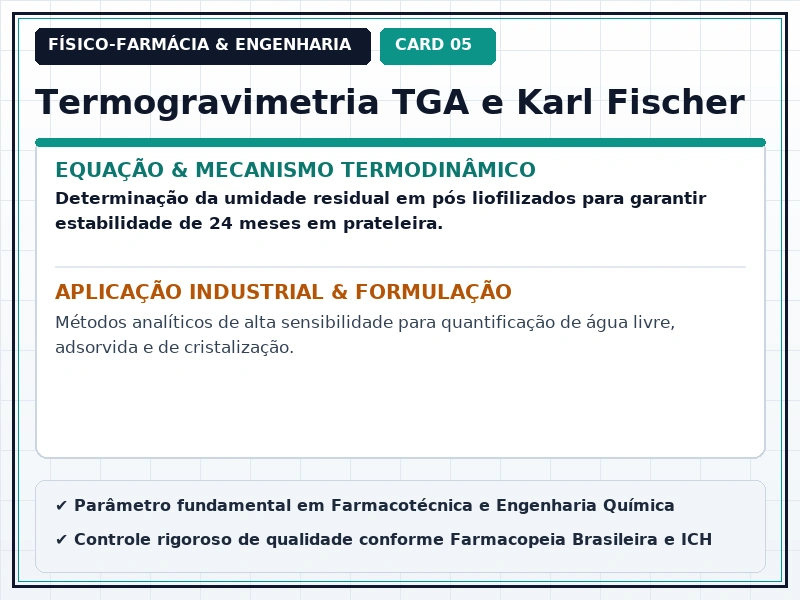
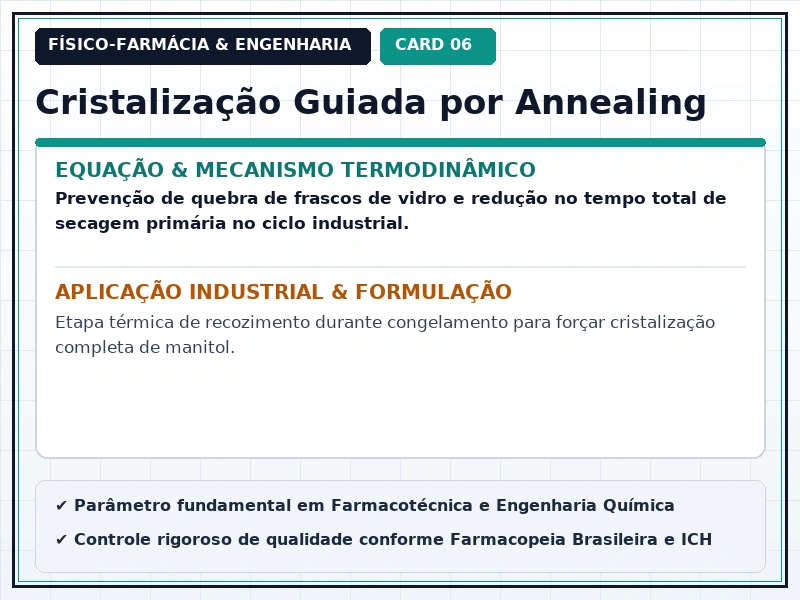
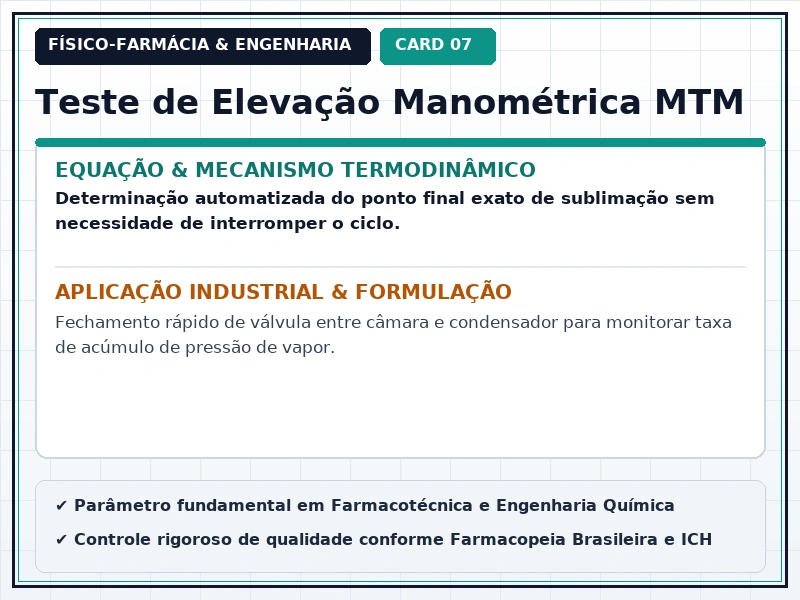
Recurso Didático Interativo: Os 7 cartões do carrossel acima consolidam princípios fundamentais de físico-farmácia e engenharia química para memorização e consulta em bancada e planta industrial.
7. Problemas Numéricos de Físico-Farmácia e Engenharia com Resolução Comentada
Problema 1: Cálculo do Fluxo de Sublimação e Tempo Teórico de Secagem Primária
Em um liofilizador industrial com 1500 frascos de vacina contendo cada um 2,5 mL de solução aquosa (massa de gelo a sublimar por frasco m = 2,40 g; total de gelo = 3,60 kg), a área de sublimação por frasco é A = 4,9 cm² (área total de gelo = 7350 cm² = 0,735 m²). A pressão na câmara de secagem primária é regulada em Pc = 0,10 mbar (10 Pa), e a temperatura do gelo na interface de sublimação é mantida em T_ice = -28 °C (245,15 K), correspondendo a uma pressão de vapor de gelo P_ice = 0,46 mbar (46 Pa). A resistência média da camada de produto seco é Rp = 2,5 x 10^5 Pa*s*m²/kg. Calcule a taxa de sublimação global (dm/dt) em kg/h e determine o tempo mínimo teórico de secagem primária.
Resolução Comentada Passo a Passo:
1. Fluxo de Sublimação por Unidade de Área (J_sub):
Pela equação de transporte J_sub = (P_ice - Pc) / Rp:
Delta-P = 46 Pa - 10 Pa = 36 Pa.
J_sub = 36 Pa / (2,5 x 10^5 Pa*s*m²/kg) = 1,44 x 10^-4 kg / (m² * s).
2. Taxa de Sublimação Global do Lote (dm/dt):
dm/dt = J_sub * A_total = 1,44 x 10^-4 kg/(m²*s) * 0,735 m² = 1,0584 x 10^-4 kg/s.
Convertendo para kg por hora: 1,0584 x 10^-4 * 3600 s/h = 0,381 kg/h.
3. Tempo Mínimo Teórico de Secagem Primária:
Tempo = Massa total de gelo / taxa de sublimação = 3,60 kg / 0,381 kg/h = 9,45 horas (~ 9 horas e 27 minutos).
Considerando uma margem de segurança operacional de 20% para compensar a heterogeneidade de transferência térmica entre frascos nas bordas do shelf, o ciclo de secagem primária é programado para 11,5 horas.
Problema 2: Cálculo do Fluxo de Sublimação e Tempo Teórico de Secagem Primária
Em um liofilizador industrial com 1500 frascos de vacina contendo cada um 2,5 mL de solução aquosa (massa de gelo a sublimar por frasco m = 2,40 g; total de gelo = 3,60 kg), a área de sublimação por frasco é A = 4,9 cm² (área total de gelo = 7350 cm² = 0,735 m²). A pressão na câmara de secagem primária é regulada em Pc = 0,10 mbar (10 Pa), e a temperatura do gelo na interface de sublimação é mantida em T_ice = -28 °C (245,15 K), correspondendo a uma pressão de vapor de gelo P_ice = 0,46 mbar (46 Pa). A resistência média da camada de produto seco é Rp = 2,5 x 10^5 Pa*s*m²/kg. Calcule a taxa de sublimação global (dm/dt) em kg/h e determine o tempo mínimo teórico de secagem primária.
Resolução Comentada Passo a Passo:
1. Fluxo de Sublimação por Unidade de Área (J_sub):
Pela equação de transporte J_sub = (P_ice - Pc) / Rp:
Delta-P = 46 Pa - 10 Pa = 36 Pa.
J_sub = 36 Pa / (2,5 x 10^5 Pa*s*m²/kg) = 1,44 x 10^-4 kg / (m² * s).
2. Taxa de Sublimação Global do Lote (dm/dt):
dm/dt = J_sub * A_total = 1,44 x 10^-4 kg/(m²*s) * 0,735 m² = 1,0584 x 10^-4 kg/s.
Convertendo para kg por hora: 1,0584 x 10^-4 * 3600 s/h = 0,381 kg/h.
3. Tempo Mínimo Teórico de Secagem Primária:
Tempo = Massa total de gelo / taxa de sublimação = 3,60 kg / 0,381 kg/h = 9,45 horas (~ 9 horas e 27 minutos).
Considerando uma margem de segurança operacional de 20% para compensar a heterogeneidade de transferência térmica entre frascos nas bordas do shelf, o ciclo de secagem primária é programado para 11,5 horas.
8. Glossário Técnico e Diretrizes de Integração Farmácia-Engenharia
• Potencial Químico (mu): Derivada parcial da energia livre de Gibbs em relação ao número de mols de um componente sob temperatura e pressão constantes; força motriz termodinâmica universal para difusão e equilíbrio de fases.
• Camada Difusional de Nernst-Brunner: Filme líquido estagnado adjacente à superfície do sólido onde o transporte de soluto ocorre exclusivamente por difusão molecular molecular passiva.
• Pseudoplasticidade (Shear-Thinning): Propriedade reológica de fluidos não newtonianos em que a viscosidade diminui continuamente conforme a taxa de cisalhamento aplicada aumenta.
• Potencial Zeta (zeta): Diferencial de potencial eletrostático existente no plano de cisalhamento hidrodinâmico entre a superfície de uma partícula coloidal e o seio do meio dispersante.
• Amadurecimento de Ostwald (Ostwald Ripening): Crescimento espontâneo de cristais ou gotículas maiores em detrimento da dissolução de entidades menores devido à maior pressão de vapor e solubilidade dos raios de curvatura diminutos.
A sinergia entre o farmacêutico formulador e o engenheiro químico de processos representa a chave mestra para o sucesso na transposição de escala laboratorial para a indústria farmacêutica 4.0. Enquanto o farmacêutico domina a estabilidade molecular, o perfil biofarmacêutico BCS, a tolerabilidade tecidual e os requisitos farmacopeicos, o engenheiro químico projeta a dinâmica de escoamento, o balanço de energia dos reatores, a eficiência de secagem e a integridade de embalagens industriais. Essa colaboração interdisciplinar previne falhas caras de cristalização, sinérese em géis e quebra de emulsões, viabilizando medicamentos com máxima eficácia clínica e segurança aos pacientes.
O conteúdo deste artigo possui caráter exclusivamente informativo, educativo e de divulgação científica, baseado em literatura farmacêutica revisada por pares e diretrizes de Farmácia Baseada em Evidências. As informações não constituem recomendação terapêutica, diagnóstico clínico ou prescrição farmacêutica individualizada. Não substitui a consulta com um médico ou farmacêutico habilitado. Consulte sempre um profissional de saúde antes de iniciar, alterar ou descontinuar qualquer tratamento.
Conheça nossa Política Editorial, Fontes de Pesquisa e Metodologia Científica →
Dúvidas ou sugestão de correção editorial? Fale diretamente com a Redação ([email protected])